


কোমল
কোমল
কোমল
কোমল
কোমল
কোমল
কোমল
কোমল
কোমল
ছাঁচনির্মাণ প্লেক্সিগ্লাস তাপ গঠন করছে — এবং উপাদান পছন্দ প্রথমে আসে
PMMA এক্রাইলিক শীটের সাধারণ নাম Plexiglass হল একটি থার্মোপ্লাস্টিক যা উত্তপ্ত হলে নমনীয় হয়ে ওঠে এবং ঠান্ডা হওয়ার পর নতুন আকৃতি ধারণ করে। এই একক সম্পত্তি মোটরসাইকেলের উইন্ডশীল্ড এবং ডিসপ্লে স্ট্যান্ড থেকে শুরু করে কাস্টম লাইটিং ডিফিউজার এবং মেশিন গার্ড পর্যন্ত হ্যান্ডস-অন তৈরির প্রকল্পগুলির জন্য এটিকে সবচেয়ে ক্ষমাযোগ্য উপকরণগুলির মধ্যে একটি করে তোলে। ছাঁচনির্মাণ পদ্ধতি নিজেই জটিল নয়: শীটটি গরম করুন, এটিকে প্রাক্তনের উপর আকৃতি দিন, এটি ঠান্ডা হতে দিন। যে অংশটি বেশিরভাগ ব্যর্থতার কারণ তা হল ভুল উপাদান নির্বাচন করা বা তাপমাত্রাকে নিরাপদ জানালার বাইরে ঠেলে দেওয়া। তাই হিট বন্দুকের জন্য পৌঁছানোর আগে, আপনার আসলে কোন ধরণের অ্যাক্রিলিক দরকার তা নির্ধারণ করুন। সাধারণ অংশগুলির মধ্যে রয়েছে পয়েন্ট-অফ-সেল ডিসপ্লে, মেশিন স্প্ল্যাশ গার্ড, ল্যাম্প কভার এবং প্রতিরক্ষামূলক জানালা — সমস্ত আকার যা ফ্ল্যাট শীট হিসাবে শুরু হয় এবং তাপের মাধ্যমে তাদের জ্যামিতি অর্জন করে।
যেকোনো ছাঁচনির্মাণ প্রকল্পের জন্য, কাস্ট-বনাম-এক্সট্রুডেড পার্থক্য ব্র্যান্ডের চেয়ে বেশি গুরুত্বপূর্ণ। কাস্ট অ্যাক্রিলিক কিছুটা ভাল অপটিক্যাল স্বচ্ছতা এবং রাসায়নিক প্রতিরোধের অফার করে, তবে এক্সট্রুড শীট সাধারণত বেধে আরও সামঞ্জস্যপূর্ণ এবং আরও সমানভাবে নরম হয়, যা এটিকে নমন এবং গঠনের জন্য সহজ উপাদান করে তোলে। আপনি যদি একটি ওয়ান-অফ বাঁকা প্যানেল বা একটি প্রোটোটাইপ ঘের তৈরি করছেন, একটি দিয়ে শুরু করুন অপটিক্যাল-গ্রেড স্বচ্ছ এক্সট্রুড PMMA শীট ; এটি আপনাকে স্থিতিশীল গঠনের আচরণ এবং একটি পরিষ্কার সমাপ্ত পৃষ্ঠ দেয়। দুটি উত্পাদন রুট একটি গভীর তুলনা জন্য, আমাদের PMMA উপাদান গাইড অর্ডার করার আগে আপনাকে যে বৈশিষ্ট্যগুলি পরীক্ষা করতে হবে তা কভার করে।
 উচ্চ-উজ্জ্বলতা ওয়াইড-অ্যাপ্লিকেশন অপটিক্যাল-গ্রেড PMMA স্বচ্ছ এক্সট্রুড লাইট জি কোমল হল উচ্চ-উজ্জ্বলতা ওয়াইড-অ্যাপ্লিকেশন অপটিক্যাল-গ্রেড PMMA স্বচ্ছ এক্সট্রুড লাইট গাইড প্লেট সরবরাহকারী এবং প্রস্তুতকারক, পাইকারি... পণ্য দেখুন →
তাপমাত্রা পরিসীমা যে আসলে এক্রাইলিক জন্য গুরুত্বপূর্ণ
অ্যাক্রিলিক আইসক্রিমের মতো হঠাৎ গলে যায় না; এটি একটি নরম পর্যায়ের মধ্য দিয়ে যায়। মোটামুটি 100 ডিগ্রি সেলসিয়াসের নিচে এটি এখনও কাঁচযুক্ত এবং জোরপূর্বক বাঁকানো হলে ক্র্যাক বা ক্রেজ হবে। ব্যবহারিক ফর্মিং উইন্ডোটি 150 °C এবং 180 °C (প্রায় 300 থেকে 355 °ফা) এর মধ্যে বসে। সেই পরিসরের অভ্যন্তরে, শীটটি তার পৃষ্ঠের গুণমান না হারিয়ে বাঁকানো, ড্রপ করা বা ভ্যাকুয়াম-গঠিত হতে পারে। 190 °C এর উপরে, বুদবুদ এবং ঝকঝকে দেখা যায় যখন উপাদানটি ক্ষয় হতে শুরু করে। বিভিন্ন সরবরাহকারী সামান্য ভিন্ন সংখ্যা উদ্ধৃত করে, তবে নীতিটি একই: উইন্ডোর মাঝখানে তৈরি করুন এবং তাপকে অভিন্ন রাখুন।
অনুশীলনে দ্য ফর্মিং উইন্ডো
শীটটিকে লক্ষ্য তাপমাত্রায় যথেষ্ট সময় ধরে রাখুন যাতে তাপ সম্পূর্ণ বেধে প্রবেশ করতে পারে, তারপরে এটি নমনীয় থাকা অবস্থায় দ্রুত কাজ করুন। একটি ইনফ্রারেড থার্মোমিটার অনুমানকে সরিয়ে দেয়: এটিকে শীট পৃষ্ঠের দিকে নির্দেশ করুন এবং আপনি বাঁকানো শুরু করার আগে রিডিং ফর্মিং উইন্ডোর ভিতরে বসে না হওয়া পর্যন্ত অপেক্ষা করুন। একটি পৃষ্ঠ যা প্রস্তুত দেখায় তা উত্তপ্ত শীটের মতো নয় এবং এখানেই বেশিরভাগ শখের প্রচেষ্টা ভুল হয়ে যায়।
কেন বেধ গণিত পরিবর্তন করে
ঘন স্টক আরও তাপ সঞ্চয় করে এবং গঠনের তাপমাত্রায় পৌঁছতে আরও সময় লাগে। একটি 2 মিমি শীট কয়েক মিনিটের মধ্যে প্রস্তুত হতে পারে, যখন একটি 6 মিমি শীট স্থির গরম করার কয়েক মিনিটের প্রয়োজন হতে পারে। একটি পুরু শীট তাড়াহুড়ো করে এমন একটি পৃষ্ঠ তৈরি করে যা নরম এবং একটি কোর যা এখনও অনমনীয় - ফলাফলটি স্ট্রেস ফাটল সহ একটি বাঁকানো প্রান্ত। একই যুক্তি স্ট্রিপ হিটারগুলির ক্ষেত্রেও প্রযোজ্য: বেধের সাথে গরম করার সময় বাড়ান এবং আপনার প্রয়োজনীয় মোড়ের ব্যাসার্ধের জন্য নরম করা অঞ্চলটি যথেষ্ট প্রশস্ত কিনা তা পরীক্ষা করুন।
| অবস্থা | তাপমাত্রা | যা হয় |
|---|---|---|
| কাচের রূপান্তর | ~105 °সে | শীট নরম হতে শুরু করে কিন্তু এখনও নমন প্রতিরোধ করে |
| উইন্ডো গঠন | 150-180 °সে | নমন, ড্রেপ এবং ভ্যাকুয়াম গঠনের জন্য আদর্শ পরিসীমা |
| অতিরিক্ত উত্তাপ | 190 ডিগ্রি সেলসিয়াসের উপরে | বুদবুদ, সাদা করা এবং পৃষ্ঠের স্থায়ী ক্ষতি |
Plexiglass ছাঁচনির্মাণ জন্য তিনটি নির্ভরযোগ্য পদ্ধতি
আপনার প্রয়োজনীয় আকৃতি অনুসারে পদ্ধতিটি চয়ন করুন, যা চিত্তাকর্ষক দেখায় তার দ্বারা নয়। ধারালো কোণে লাইন গরম করার জন্য কল; মসৃণ বক্ররেখা সমগ্র-পৃষ্ঠ গরম করার জন্য আহ্বান; গভীর, পুনরাবৃত্তিযোগ্য অংশগুলি ভ্যাকুয়াম গঠনের জন্য কল করে।
তীক্ষ্ণ, পরিষ্কার কোণগুলির জন্য লাইন নমন
একটি স্ট্রিপ হিটার বা একটি ফোকাসড হিট বন্দুক শীটের একটি সরু ব্যান্ডকে গরম করে। একবার সেই ব্যান্ড নরম হয়ে গেলে, আপনি শীটটিকে লক্ষ্য কোণে ভাঁজ করুন এবং এটি ঠান্ডা না হওয়া পর্যন্ত ধরে রাখুন। কারণ এক্রাইলিক স্প্রিংস ঠাণ্ডা হওয়ার পরে কিছুটা ফিরে আসে, কয়েক ডিগ্রি দ্বারা অতিরিক্ত বেন্ড; অনুশীলনের মাধ্যমে আপনি শিখবেন আপনার শীটের পুরুত্ব এবং হিটারের প্রস্থের চাহিদা কত। এই কৌশলটি বাকি অংশকে গরম না করেই 90-ডিগ্রি কোণে খাস্তা তৈরি করে, যে কারণে এটি ডিসপ্লে স্ট্যান্ড, লাইট কভার এবং মোটরসাইকেল উইন্ডশিল্ডের জন্য স্ট্যান্ডার্ড হিসাবে রয়ে গেছে।
বক্ররেখা এবং গম্বুজ জন্য ড্রেপ গঠন
একটি বাঁকা আকৃতির জন্য, একটি ওভেনে বা একটি প্রশস্ত ইনফ্রারেড উত্সের নীচে পুরো শীটটি গরম করুন, তারপর এটি একটি ছাঁচের উপরে রাখুন - একটি কাঠের বক, একটি ফেনা সাবেক বা এমনকি একটি রান্নাঘরের বাটি। মাধ্যাকর্ষণ এবং হালকা চাপ কাজ করে। শীটটি ছাঁচের কনট্যুরে ঠান্ডা হয় এবং একটি ট্রিম রাউটার প্রান্তগুলি পরিষ্কার করে। গভীর বক্ররেখার জন্য, যোগাযোগের আগে শীটটিকে তার নিজের ওজনের নীচে ঝুলতে দিন; এটি এখনও খুব ঠাণ্ডা থাকা অবস্থায় জোর করে নামিয়ে দিলে কোণে পাতলা দাগ তৈরি হয়।
জটিল, পুনরাবৃত্তিযোগ্য অংশগুলির জন্য ভ্যাকুয়াম গঠন
ভ্যাকুয়াম গঠন একটি উত্তপ্ত শীটকে বায়ুমণ্ডলীয় চাপ ব্যবহার করে একটি বিশদ ছাঁচের উপর টেনে নিয়ে যায়, পাঁজর, আন্ডারকাট এবং টেক্সচারযুক্ত পৃষ্ঠগুলি হাত গঠনের চেয়ে অনেক ভাল পুনরুত্পাদন করে। ইকুইপমেন্ট হাউজিং, স্বয়ংচালিত উপাদান এবং প্রতিরক্ষামূলক কভারগুলির পিছনে এটি পদ্ধতি - এবং এটি যেখানে প্রক্রিয়াটি একটি শখ হওয়া বন্ধ করে এবং সঠিক টুলিং এবং তাপমাত্রা নিয়ন্ত্রণের প্রয়োজন শুরু করে। একবার আপনি এই পর্যায়ে পৌঁছালে, উপাদান বেধ সহনশীলতা সমালোচনামূলক হয়ে ওঠে; আমাদের সাইনেজ এবং LED অ্যাপ্লিকেশনের জন্য প্লাস্টিক শীট নির্দেশিকা ব্যাখ্যা করে কেন নিয়ন্ত্রিত-গেজ এক্রাইলিক ক্রাফ্ট-স্টোর অফ-কাটের চেয়ে অনেক বেশি অনুমানযোগ্য আচরণ করে।
| পদ্ধতি | জন্য সেরা | যন্ত্রপাতি | সাধারণ ফলাফল |
|---|---|---|---|
| লাইন নমন | তীক্ষ্ণ কোণ, বাক্স, উইন্ডশীল্ড | স্ট্রিপ হিটার বা ফোকাসড হিট বন্দুক | খাস্তা, সোজা bends |
| ড্রেপ গঠন | বাঁকা প্যানেল, গম্বুজ, ছাউনি | ওভেন বা ইনফ্রারেড হিটার প্লাস ছাঁচ | মসৃণ যৌগিক বক্ররেখা |
| ভ্যাকুয়াম গঠন | গভীর অংশ, পাঁজর, textured বিবরণ | ভ্যাকুয়াম সাবেক এবং ছাঁচ | পুনরাবৃত্তিযোগ্য উত্পাদন অংশ |
ধাপে ধাপে: একটি ছাঁচের উপরে একটি প্লেক্সিগ্লাস প্যানেল তৈরি করা
একটি পরিষ্কার, শুকনো শীট এবং একটি ছাঁচ দিয়ে শুরু করুন যা গঠনের তাপমাত্রা সহ্য করতে পারে। কাঠ এবং উচ্চ-তাপমাত্রা ফেনা ভাল কাজ করে; ল্যামিনেট এবং বার্নিশযুক্ত পৃষ্ঠগুলি আটকে যেতে পারে। গরম করার আগে উভয় প্রতিরক্ষামূলক ফিল্ম সরান।
- এক্রাইলিক শীটটি একটি করাত বা CNC কাটার দিয়ে মোটামুটি আকারে কাটুন, ছাঁটাই করার জন্য একটি ছোট মার্জিন রেখে।
- ওভেনটি 160 °C (320 °F) এ প্রিহিট করুন এবং শীটটিকে রিলিজ পেপার দিয়ে রেখাযুক্ত একটি সমতল ট্রেতে রাখুন।
- যতক্ষণ না শীটটি তার নিজের ওজনের নিচে ঝুলে যায় এবং গ্লাভড আঙুল দিয়ে পরীক্ষা করার সময় নমনীয় অনুভব করে - সাধারণত 2-4 মিমি শীটের জন্য কয়েক মিনিট।
- গরম শীটটি ছাঁচের উপর তুলুন এবং এটিকে কনট্যুরের উপর স্থির হতে দিন, কেন্দ্র থেকে বাইরের দিকে আলতো চাপ দিন।
- অংশটি ধরে রাখুন যতক্ষণ না এটি প্রায় 60 ডিগ্রি সেলসিয়াসের নিচে ঠান্ডা হয়; খুব দ্রুত ঠাণ্ডা হলে অভ্যন্তরীণ চাপ সৃষ্টি হয় এবং পরবর্তীতে উন্মাদনা সৃষ্টি হয়।
- প্রান্তটি ছাঁটাই করুন, তারপরে বালি করুন এবং প্রান্তটি দৃশ্যমান হলে কাটা লাইনটি পালিশ করুন।
দুটি ব্যবহারিক অনুস্মারক: যখনই আপনি গরম অ্যাক্রিলিক পরিচালনা করবেন তাপ-প্রতিরোধী গ্লাভস পরুন এবং কাজের জায়গাটি বায়ুচলাচল রাখুন। PMMA গরম হওয়ার সাথে সাথে অল্প পরিমাণে বাষ্প নির্গত করে; সাধারণ শখের তাপমাত্রা এবং সংক্ষিপ্ত এক্সপোজার সময়ে ঝুঁকি কম, তবে পরিষ্কার বাতাস একটি অ-আলোচনাযোগ্য অভ্যাস।
পাঁচটি ভুল যা বেশিরভাগ এক্রাইলিক ছাঁচনির্মাণের কাজকে নষ্ট করে দেয়
বেশিরভাগ ব্যর্থ অংশ একই পাঁচটি উপায়ে ব্যর্থ হয়। আপনি একটি শীট নষ্ট করার আগে তাদের চিনতে শিখুন.
- কোর ঠান্ডা থাকাকালীন পৃষ্ঠকে অতিরিক্ত গরম করা। বাইরের বুদবুদ এবং সাদা হয়ে যায় যখন ভিতরে এখনও শক্ত থাকে, একটি দুর্বল, ফাটল বাঁক তৈরি করে।
- ফর্মিং তাপমাত্রার নিচে একটি মোড় জোরপূর্বক. ফলাফল হল স্ট্রেস ক্রেজিং - সূক্ষ্ম সাদা ফাটল যা বাঁক রেখায় প্রদর্শিত হয়, কখনও কখনও মাত্র কয়েক দিন পরে।
- শীট জুড়ে অসম গরম। হট স্পটগুলি বিক্ষিপ্ত এবং একমুখী বক্ররেখা সৃষ্টি করে যা উপাদানটি ঠান্ডা হয়ে গেলে সংশোধন করা যায় না।
- প্রতিরক্ষামূলক ফিল্ম এড়িয়ে যাওয়া বা ভুল রিলিজ এজেন্ট ব্যবহার করা। ছাঁচ উপকরণ এবং আবরণ গরম এক্রাইলিক বন্ধন করতে পারেন.
- খুব দ্রুত ঠান্ডা হচ্ছে। স্ন্যাপ-কুল করা অংশগুলি আরও অভ্যন্তরীণ চাপ ধরে রাখে এবং ছাঁটাই বা ড্রিলিং করার সময় ক্র্যাক হওয়ার প্রবণতা থাকে।
যখন একজন পেশাদার প্রস্তুতকারক কর্মশালাকে বীট করে
DIY ছাঁচনির্মাণ একটি প্রোটোটাইপ বা একক অংশের জন্য অর্থপূর্ণ। কিন্তু যত তাড়াতাড়ি অংশটির অপটিক্যাল পারফরম্যান্স প্রয়োজন — একটি হালকা গাইড প্লেট যা সমানভাবে আলো বিতরণ করে, একটি নির্দিষ্ট ধোঁয়াযুক্ত একটি ডিফিউজার, বা বাণিজ্যিক ফিটিং-এর জন্য একটি শিখা-প্রতিরোধী গ্রেড - প্রয়োজনীয়তাগুলি পরিবর্তিত হয়। একটি মিলিমিটারের কয়েক দশমাংশ দ্বারা পরিবর্তিত একটি শীট একটি প্রদর্শন স্ট্যান্ডের জন্য গ্রহণযোগ্য এবং একটি ব্যাকলিট প্যানেলের জন্য অকেজো। এমনকি একটি সুসজ্জিত ওয়ার্কশপও লট-টু-লট ধারাবাহিকতা, হলুদতা সূচক বা শিখা-প্রতিরোধী রেটিং নিয়ন্ত্রণ করতে পারে না। উদাহরণস্বরূপ, শিখা-প্রতিরোধী অ্যাক্রিলিকগুলিকে অবশ্যই নির্দিষ্ট শ্রেণীবিভাগে পরীক্ষা করা এবং নথিভুক্ত করা উচিত এবং একটি নথিবিহীন রজন অদলবদল পরিবর্তন করতে পারে কীভাবে একটি অংশ গঠন, বয়স এবং পোড়া হয়।
Suzhou Gentle-এ, একই অপটিক্যাল-গ্রেড PMMA এক্সট্রুশন লাইন যা আমাদের স্বচ্ছ শীট তৈরি করে আমাদের খাদ্য ভ্যাকুয়াম গঠন পণ্য পরিসীমা শিল্প গ্রাহকদের জন্য নির্মিত। আমরা ইন-হাউস ফর্মুলেশন, গেজ এবং পৃষ্ঠের গুণমান নিয়ন্ত্রণ করি এবং একটি ISO 9001 গুণমান ব্যবস্থাপনা সিস্টেমের অধীনে উত্পাদন চলে। তার মানে আমরা সঠিক এক্রাইলিক গ্রেড সরবরাহ করতে পারি এবং নথিভুক্ত সহনশীলতা সহ কভার, হাউজিং, ডিফিউজার এবং হালকা-গাইড উপাদানগুলিতে এটি গঠন করতে পারি। যদি আপনার প্রকল্পটি উৎপাদনের দিকে যাচ্ছে, আপনি একটি ম্যানুয়াল প্রক্রিয়ায় প্রতিশ্রুতিবদ্ধ হওয়ার আগে উপাদান বিকল্পগুলি এবং গঠনের ক্ষমতা মূল্যায়ন করুন।
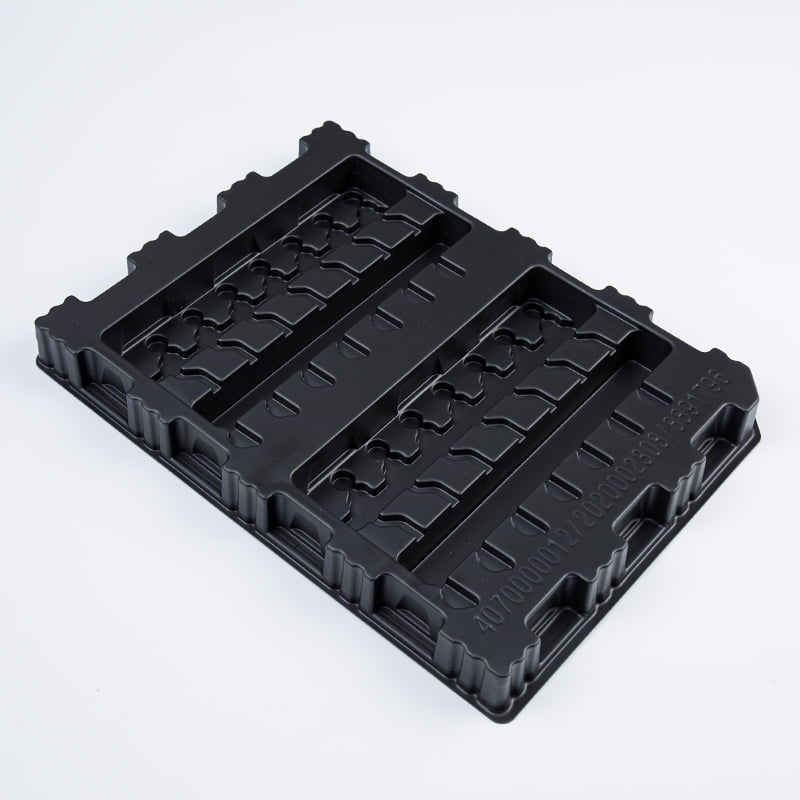 ভ্যাকুয়াম ফর্মিং প্লাস্টিক শীট সরবরাহকারী, কাস্টম ভ্যাকুয়াম ফর্মিং প্লাস্টিক পণ্য Suzhou Gentle Photoelectric Technology Co., Ltd. সমর্থন করে কাস্টম ভ্যাকুয়াম ফর্মিং প্লাস্টিক পণ্য, ভ্যাকুয়াম ফর্মিং প্লাস্টিক শীট সরবরাহকারী একটি... পণ্য দেখুন →
ছাঁচনির্মাণ প্লেক্সিগ্লাস প্রকৃতপক্ষে উপলব্ধ: তাপমাত্রা নিয়ন্ত্রণ করুন, বেধকে সম্মান করুন এবং সামঞ্জস্যপূর্ণ বৈশিষ্ট্য সহ একটি উপাদান চয়ন করুন। এই তিনটি কারণ একটি ফাটল, বুদবুদযুক্ত প্রত্যাখ্যান থেকে একটি পরিষ্কার বক্ররেখাকে আলাদা করে৷৷


